
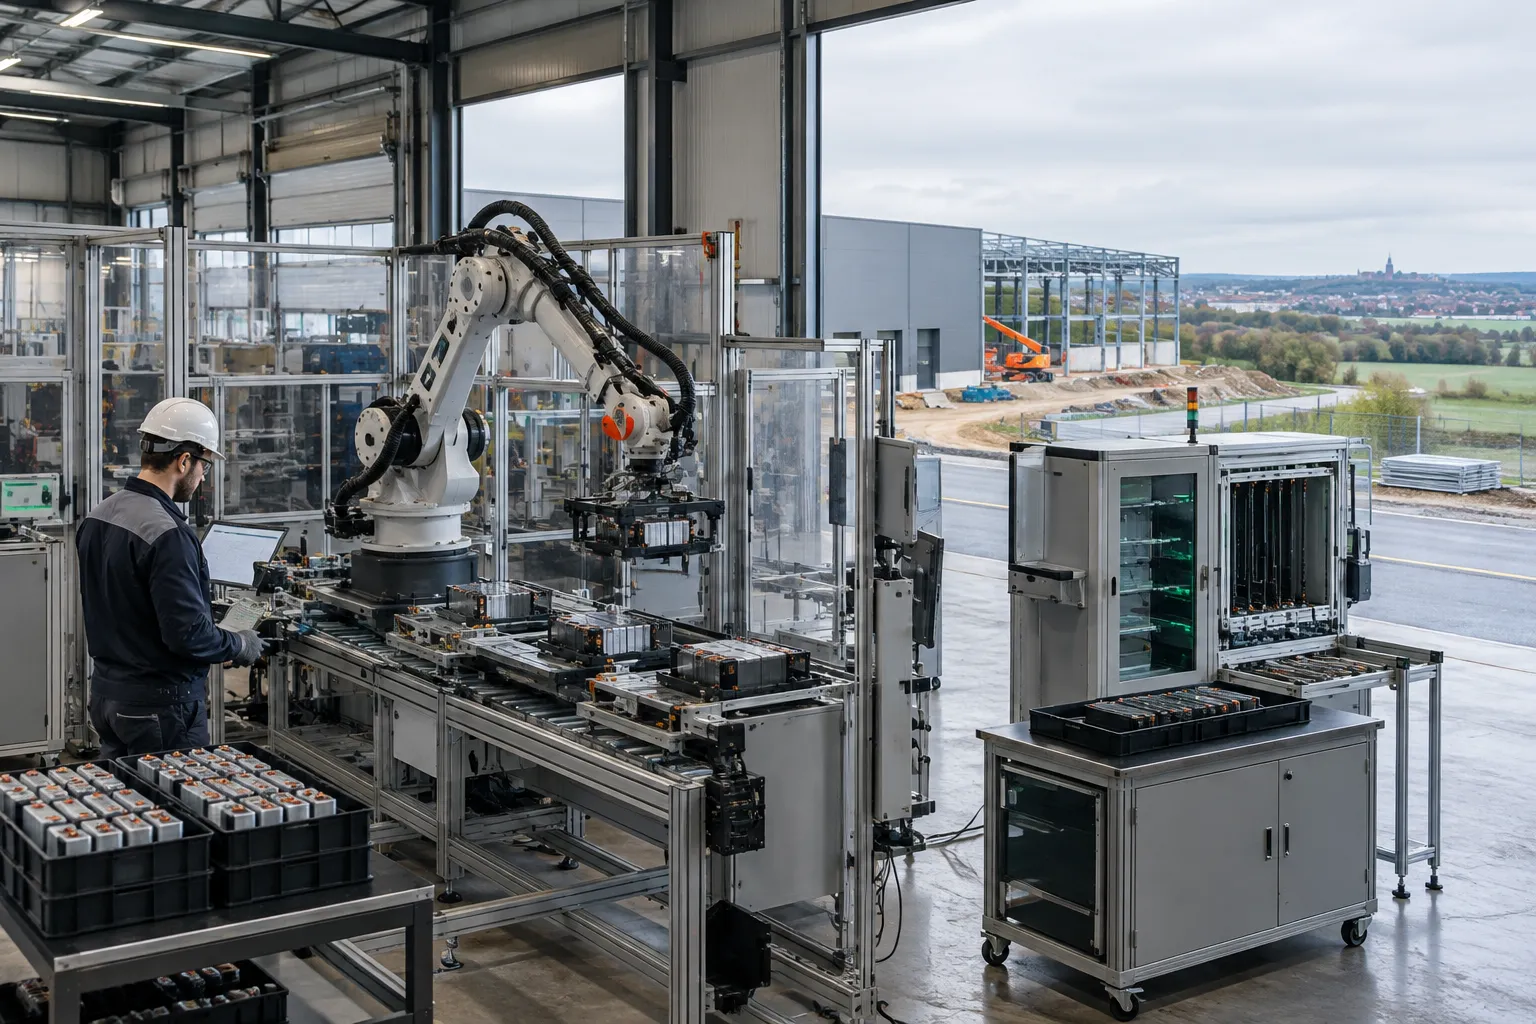
- Une capacité multipliée par six ne se construit pas uniquement avec des mètres carrés supplémentaires. Elle exige des procédés robustes, des approvisionnements maîtrisés et une organisation capable d’absorber la croissance.
- À Verrières-en-Anjou, VoltR annonce un financement de 22 millions d’euros pour franchir cette étape industrielle. Pour les directeurs industriels des Pays de la Loire, cette opération constitue un cas particulièrement instructif. Elle relie automatisation, économie circulaire, sécurité et développement des compétences. Ainsi, son intérêt dépasse largement le seul secteur des batteries.
Le changement d’échelle industriel se joue désormais en Anjou
Que financent précisément les 22 millions d’euros annoncés par VoltR ?
- Le communiqué de Bpifrance du 5 octobre 2026 distingue deux composantes. Les fonds propres représentent 16 millions d’euros. Ils proviennent du fonds SPI 2 et de Decathlon PULSE. Six millions supplémentaires correspondent à des subventions du programme Première Usine.
- Cette distinction importe pour le pilotage industriel. Il ne s’agit donc pas de 22 millions intégralement levés en capital. Par ailleurs, l’enveloppe annoncée couvre plusieurs chantiers complémentaires. Elle ne correspond pas uniquement au coût immobilier de l’extension.
- Le projet prévoit de doubler la surface de l’usine et de multiplier ses capacités par six en deux ans. Il finance également l’automatisation, le diagnostic des cellules et leur réaffectation. Enfin, un site de stockage relevant de la réglementation ICPE doit compléter le dispositif.
- Selon les informations publiées, VoltR compte une quarantaine de salariés et envisage environ quarante créations d’emplois. Ces annonces constituent des objectifs de développement. Elles ne prouvent pas que les capacités supplémentaires sont déjà installées ou opérationnelles.
Pourquoi la remanufacture exige-t-elle une organisation industrielle spécifique ?
- La remanufacture conserve une valeur fonctionnelle avant le recyclage des matières. Chez VoltR, les cellules récupérées sont diagnostiquées, puis réaffectées selon leurs performances résiduelles. L’objectif consiste à fabriquer des batteries adaptées à de nouveaux usages. Ce modèle diffère donc d’une simple activité de collecte.
- Les marchés présentés par l’entreprise comprennent l’outillage, la micromobilité, la domotique et le stockage mobile. Cependant, chaque application possède ses propres contraintes. Puissance, autonomie, encombrement et conditions d’utilisation déterminent les exigences techniques. Une cellule disponible ne devient pas automatiquement une cellule utilisable.
- Contrairement à une production alimentée exclusivement par des composants neufs standardisés, les entrants présentent une variabilité importante. Leur provenance, leur historique et leur état doivent être caractérisés. Ainsi, le diagnostic devient une véritable opération de production. Il conditionne simultanément la sécurité, le rendement et la valeur économique.
- VoltR déclare avoir déjà commercialisé plus de 20 000 batteries. Ce volume témoigne d’une expérience opérationnelle annoncée par l’entreprise. En revanche, il ne renseigne pas directement sur sa capacité annuelle actuelle. Il ne permet pas davantage de calculer son rendement industriel.
Que signifie une capacité multipliée par six dans une surface doublée ?
- Le rapport entre ces deux objectifs suggère une capacité théorique par mètre carré multipliée par trois. Ce calcul constitue une lecture industrielle des annonces. Il ne mesure ni une productivité constatée ni un gain garanti. Les surfaces réellement productives peuvent également évoluer différemment.
- De même, sextupler la capacité avec des effectifs doublés implique une transformation profonde des méthodes. L’automatisation doit probablement absorber une partie des opérations répétitives. Toutefois, les annonces ne détaillent pas les postes concernés. Le niveau réel de mécanisation reste donc à documenter.
- Pour un directeur industriel, la question centrale concerne l’équilibrage des flux. Un assemblage accéléré ne sert pas si le diagnostic reste saturé. Inversement, augmenter les tests peut immobiliser davantage de cellules. Chaque investissement doit donc être évalué à l’échelle du processus complet.
- Il faut aussi distinguer capacité installée, capacité qualifiée et production effectivement vendue. Ces trois indicateurs peuvent progresser à des rythmes différents. Ainsi, le plan industriel doit intégrer les qualifications clients et la disponibilité des entrants. Sans cette coordination, l’entreprise risque de financer des équipements sous-utilisés.
Les points de vigilance pour les industriels ligériens
Comment sécuriser les approvisionnements et la rentabilité de chaque cellule ?
- La ressource industrielle dépend d’abord des batteries collectées en fin de première vie. Cependant, le tonnage réceptionné ne suffit pas à évaluer son intérêt. Il faut connaître la proportion de cellules effectivement valorisables. Cette proportion influence directement le coût des batteries produites.
- Le suivi doit relier collecte, transport, démontage, diagnostic, stockage et assemblage. Par ailleurs, les cellules écartées doivent rejoindre des filières adaptées. Leur traitement représente également un coût. Une analyse limitée au prix d’acquisition des batteries entrantes masquerait donc une partie de l’équation.
- Pour les entreprises régionales intégrant des batteries, cette approche ouvre une réflexion sur leurs propres flux. Quels produits reviennent du service après-vente ? Quels historiques restent accessibles ? Quels volumes sont prévisibles ? Ces informations peuvent transformer un déchet mal connu en ressource industrielle caractérisée.
- Le projet présenté par Le Journal des Entreprises confirme l’articulation entre production, diagnostic et stockage. Pour le bassin angevin, l’enjeu consiste à consolider cette chaîne opérationnelle. La proximité géographique facilite les échanges. Elle ne remplace toutefois ni les spécifications techniques ni les engagements contractuels.
Pourquoi le stockage et la traçabilité doivent-ils précéder la montée en cadence ?
- La construction annoncée d’un site ICPE souligne une dimension parfois sous-estimée : le stockage constitue une fonction industrielle stratégique. Il faut organiser les réceptions, les mouvements et l’identification des lots. Il faut également distinguer les produits selon leur état et leur destination.
- Les batteries lithium nécessitent une analyse des risques adaptée aux activités réellement exercées. Prévention incendie, gestion des anomalies et procédures d’urgence doivent accompagner le projet. Cependant, le régime réglementaire exact dépend des caractéristiques du site. L’annonce publique ne permet pas de présumer les autorisations obtenues.
- La traçabilité doit relier la cellule entrante au produit final. Elle doit également documenter les essais et les décisions de réaffectation. Ainsi, les équipes peuvent retrouver rapidement les lots concernés par une anomalie. Cette capacité protège les clients et limite les investigations dispersées.
- Enfin, la maintenance doit intervenir dès la définition des équipements automatisés. Accessibilité, pièces critiques et compétences techniques influencent leur disponibilité future. Une ligne performante pendant sa réception peut devenir fragile en exploitation. Le démarrage industriel doit donc intégrer les conditions réelles de fonctionnement.
Quelles évolutions publiques faut-il surveiller sans anticiper des mesures inexistantes ?
- Les Assises nationales du réemploi du 14 octobre 2026 ont inclus la filière des batteries. Elles visaient notamment la structuration des chaînes de valeur. Cette orientation rejoint les difficultés rencontrées lors du passage à l’échelle. Elle ne constitue cependant pas une nouvelle réglementation applicable.
- Le compte rendu de Localtis du 16 octobre 2026 identifie plusieurs freins. L’accès aux gisements, la collecte et le tri pèsent sur les modèles économiques. Le stockage, le foncier et les compétences constituent également des contraintes. Ces constats concernent plusieurs filières, pas uniquement VoltR.
- Les recommandations doivent être examinées avant une stratégie nationale envisagée après les travaux attendus début 2027. Les industriels doivent donc maintenir une veille structurée. En revanche, leur rentabilité ne devrait pas dépendre d’un soutien encore hypothétique. Les décisions d’investissement exigent des hypothèses réglementaires clairement distinguées des obligations existantes.
Business case : piloter une montée en puissance avec un manager de transition
Dans quelles situations un directeur industriel de transition devient-il utile ?
- Une extension combine souvent plusieurs transformations simultanées. Les équipes doivent maintenir les livraisons tout en installant de nouveaux équipements. Elles doivent aussi recruter, former et qualifier les procédés. Cette accumulation peut dépasser temporairement les capacités d’encadrement disponibles.
- Un directeur industriel de transition apporte alors une responsabilité opérationnelle clairement délimitée. Son rôle consiste à arbitrer les priorités et sécuriser les interfaces. Il ne remplace ni l’expertise électrochimique ni les responsabilités réglementaires spécialisées. Il organise leur contribution au programme industriel.
- Selon le besoin, un responsable industrialisation ou un directeur de site peut être plus pertinent. Une expertise qualité ou sécurité peut compléter le dispositif. Le choix doit partir du problème à résoudre. Pour un cabinet comme Louis Dupont, le cadrage de mission constitue donc une étape déterminante.
Comment organiser une mission plausible sur six à neuf mois ?
- Le scénario suivant est hypothétique. Il ne décrit aucune mission réalisée chez VoltR ou par Louis Dupont. Une PME ligérienne doit doubler son atelier et automatiser ses diagnostics. Elle maintient simultanément sa production existante et prépare une nouvelle organisation logistique.
- Une mobilisation sous une à deux semaines peut être recherchée selon les compétences disponibles. Ce délai reste indicatif, jamais garanti. Les premières semaines servent à établir une situation initiale partagée. Capacité réelle, stocks, qualité, risques et ressources sont alors documentés.
- Ensuite, le manager construit un calendrier unique pour les équipements, les recrutements et les qualifications. Chaque jalon possède un responsable et des critères d’acceptation. Les décisions critiques remontent rapidement à la direction. Ainsi, les écarts deviennent visibles avant de compromettre le démarrage.
- La phase suivante organise les essais puis l’augmentation progressive des cadences. Les changements restent conditionnés aux résultats qualité et sécurité. Enfin, le manager transmet les standards aux responsables permanents. La durée de mission ne doit pas être confondue avec celle de l’extension immobilière.
Quels résultats mesurables faut-il contractualiser ?
- Les objectifs doivent être définis après l’état initial. Ils peuvent concerner les délais de qualification, la disponibilité des équipements et les temps de traversée. Le rendement de valorisation des cellules mérite également un suivi. Toutefois, aucun objectif économique ne doit affaiblir les critères de sécurité.
- Le tableau de bord doit inclure les livraisons conformes et ponctuelles, les reprises et les stocks immobilisés. Par ailleurs, les recrutements doivent être suivis jusqu’à l’autonomie réelle. Un poste pourvu ne signifie pas une compétence opérationnelle acquise. La formation doit donc comporter une validation pratique.
- Enfin, la mission doit laisser des routines de pilotage utilisables sans assistance extérieure. Les arbitrages, standards et responsabilités deviennent explicites. C’est cette autonomie durable qui justifie l’intervention. Le management de transition transforme ainsi une ambition financée en trajectoire industrielle maîtrisée.
FAQ : préparer vos décisions avant l’accélération industrielle
Faut-il attendre un retard pour mobiliser un manager de transition ?
- Non. Une intervention avant les essais permet de structurer les responsabilités et les critères de passage. Elle réduit les interfaces laissées sans pilote. Le besoin dépend surtout de la charge réelle des équipes internes.
Quel profil choisir pour une activité de remanufacture de batteries ?
- Privilégiez une expérience de montée en cadence dans un environnement industriel exigeant. Ajoutez une maîtrise des flux variables et de la traçabilité. Les compétences techniques spécifiques aux batteries doivent être présentes dans l’équipe constituée.
Comment vérifier la valeur créée pendant la mission ?
- Comparez les résultats à une situation initiale documentée. Suivez les jalons, la qualité, les délais et l’autonomie des équipes. Enfin, examinez les bénéfices maintenus après la transmission. Une amélioration durable compte davantage qu’une cadence ponctuellement atteinte.