
Un investissement qui redéfinit le rôle de l’industriel dans la chaîne logistique
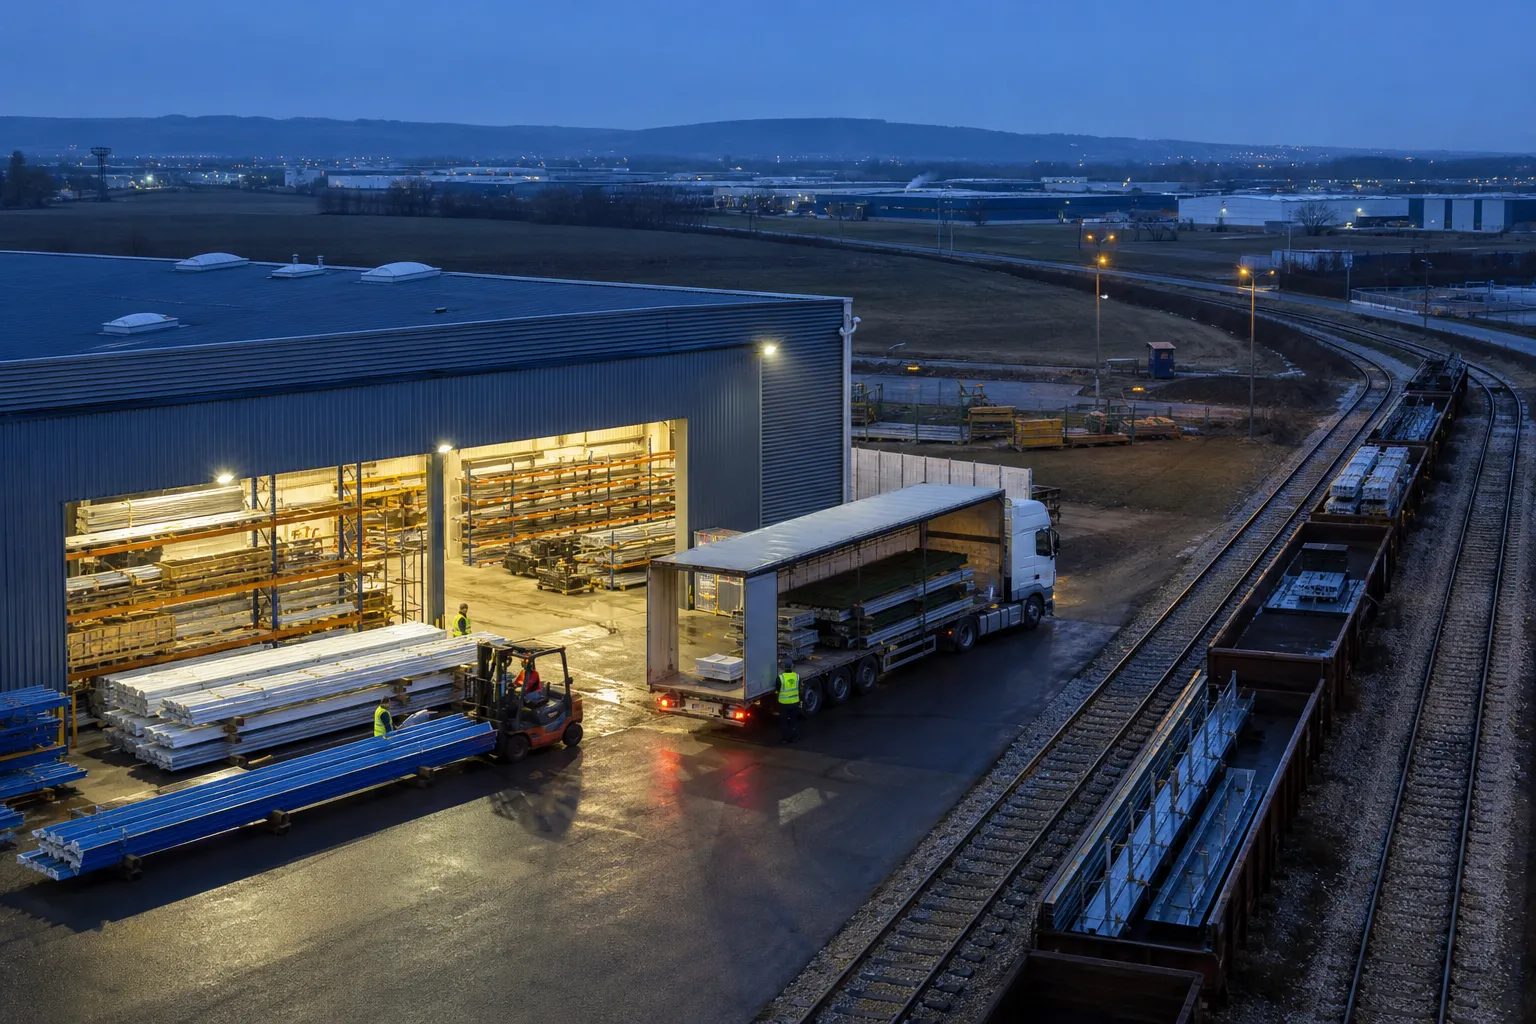
Cosea investit 1,5 million d’euros dans une nouvelle unité de stockage à Bourg-en-Bresse. L’opération dépasse largement une simple extension immobilière.
Elle traduit une mutation profonde des attentes industrielles. Les donneurs d’ordre recherchent désormais des partenaires capables de produire, stocker, emballer et acheminer.
Le nouveau bâtiment doit développer une surface de stockage de 800 m² en zone Cénord. Il complète les implantations historiques de Cosea à Viriat, Péronnas et Villefranche-sur-Saône.
Cette diversification répond à une demande explicite des clients de l’entreprise. Elle s’appuie aussi sur Trans Cosea, la filiale dédiée aux activités de transport.
Selon Le Progrès, la moitié des clients de Cosea se situe en région Rhône-Alpes. Cette proximité transforme le stockage en levier commercial et opérationnel.
Pourquoi le stockage devient-il un service industriel décisif ?
Longtemps, le stockage a été considéré comme une activité annexe. Aujourd’hui, il conditionne la promesse de service faite aux clients industriels.
Un donneur d’ordre cherche moins un exécutant isolé. Il recherche un partenaire qui sécurise la disponibilité des pièces et simplifie les interfaces.
Dans la peinture industrielle, les pièces traitées doivent souvent respecter des contraintes précises. Leur manutention, leur protection et leur emballage exigent donc une maîtrise complète.
Le stockage proche de l’outil de production limite les ruptures de charge. Il réduit également les manipulations non productives et les risques d’avaries.
Cette organisation améliore la réactivité face aux commandes urgentes. Elle permet aussi de préparer des expéditions consolidées vers plusieurs sites clients.
Le gain ne se limite pas au coût du transport. Il concerne la qualité, la fiabilité des délais et la lisibilité de la chaîne logistique.
Pour le client, un interlocuteur unique remplace plusieurs prestataires dispersés. Cette simplification prend une valeur particulière dans les filières techniques et réglementées.
Quel avantage Bourg-en-Bresse apporte-t-elle aux flux régionaux ?
Bourg-en-Bresse bénéficie d’un bassin industriel structuré, entre Lyon, la Bresse, le Mâconnais et la vallée de l’Ain. Cette position favorise des flux régionaux courts.
Le territoire accueille des entreprises de mécanique, de métallurgie, d’agroalimentaire et de distribution professionnelle. Il s’appuie aussi sur une forte culture du transport routier.
Renault Trucks constitue un repère industriel majeur du bassin. Le site burgien peut assembler jusqu’à 142 poids lourds par jour, selon Le Progrès.
Cette densité industrielle crée des besoins constants en pièces métalliques, emballages techniques et transports spécialisés. Elle justifie des capacités logistiques de proximité.
La zone Cénord apporte une réponse localisée à ces attentes. Elle rapproche le stock des ateliers, des transporteurs et des donneurs d’ordre régionaux.
Ce choix limite les kilomètres inutiles pour les flux récurrents. Il améliore aussi la capacité à traiter les aléas de production.
Le marché immobilier confirme l’intérêt de cette localisation. Une offre d’entrepôt demeure limitée à Bourg-en-Bresse, tandis que la recherche s’étend aux communes proches.
Les données de BNP Paribas Real Estate soulignent cette disponibilité restreinte. Dans ce contexte, disposer de son propre outil devient un avantage compétitif.
Comment la diversification protège-t-elle la croissance de Cosea ?
Cosea est d’abord reconnue pour le traitement de surface et la peinture industrielle sur pièces métalliques. Ses moyens industriels sont répartis sur trois unités de production.
Le groupe dispose notamment d’équipements de grenaillage, métallisation, peinture liquide et poudrage. Ces capacités sont présentées sur le site de Cosea.
Environ la moitié de son activité est liée au nucléaire. Cette exposition apporte des opportunités, mais impose des exigences élevées de qualité et de traçabilité.
La diversification logistique élargit donc la proposition de valeur sans renier le métier industriel. Elle crée des revenus complémentaires et renforce la fidélité des donneurs d’ordre.
Elle peut aussi amortir les variations de charge des ateliers. Lorsqu’une pièce est prête, son traitement logistique reste pilotable sur place.
L’entreprise vise ainsi un chiffre d’affaires supérieur à quatre millions d’euros. L’investissement doit soutenir cette trajectoire par une offre plus complète.
Ce modèle reste toutefois exigeant. Ajouter des prestations logistiques demande une gouvernance des flux différente de celle d’un atelier de production.
Les nouveaux risques opérationnels d’un modèle industriel intégré
Quels flux faut-il maîtriser avant l’ouverture du nouveau site ?
Un site de stockage ne produit de valeur que si ses flux sont parfaitement dessinés. Les règles doivent être définies avant la première réception.
Il faut d’abord distinguer les pièces avant traitement, après traitement et prêtes à expédier. Chaque statut requiert une localisation, une protection et une responsabilité identifiées.
Les pièces peintes peuvent être sensibles aux chocs, aux rayures et aux contaminations. Leur stockage impose donc des standards de manutention adaptés.
La codification des emplacements constitue un préalable. Elle évite les recherches longues, les erreurs de préparation et les départs de marchandises incomplets.
La gestion des retours doit également être prévue. Une pièce refusée ne peut pas réintégrer un flux normal sans contrôle qualité.
Enfin, les règles de réservation transport doivent être reliées aux capacités réelles de préparation. Sinon, l’entreprise promet des délais qu’elle ne maîtrise pas.
- Réception : contrôler les quantités, l’état apparent, les références et les documents associés.
- Mise en stock : attribuer un emplacement compatible avec la taille, le poids et la sensibilité des pièces.
- Préparation : sécuriser le prélèvement, l’emballage, l’étiquetage et la documentation de livraison.
- Expédition : consolider les tournées, vérifier le chargement et transmettre les preuves de départ.
- Traçabilité : assurer un suivi par lot, commande, client et statut qualité.
Pourquoi la promesse de service exige-t-elle des indicateurs nouveaux ?
La production industrielle suit volontiers des indicateurs de rendement et de conformité. La logistique impose des indicateurs complémentaires, centrés sur le service client.
Le premier concerne la fiabilité du stock. Un stock théorique faux entraîne des achats inutiles ou des retards de livraison.
Le second concerne le taux de service. Il mesure la part des commandes livrées complètes et dans le délai annoncé.
Le troisième concerne la productivité de préparation. Il permet de distinguer les pertes liées aux méthodes, aux implantations ou aux moyens insuffisants.
Enfin, le coût logistique doit être suivi par client et par flux. Sans cette discipline, des prestations additionnelles peuvent dégrader la marge industrielle.
| Indicateur | Objectif de pilotage | Risque évité |
|---|---|---|
| Fiabilité du stock | Comparer le stock physique et le stock enregistré | Ruptures, surstocks et recherches inutiles |
| Taux de service | Mesurer les livraisons complètes et ponctuelles | Réclamations et perte de confiance |
| Délai de préparation | Suivre le temps entre commande et mise à quai | Retards de transport et heures supplémentaires |
| Taux d’avaries | Contrôler les dommages avant livraison | Reprises, rebuts et litiges qualité |
| Coût par expédition | Arbitrer les tournées et les modes d’emballage | Érosion silencieuse de la marge |
Comment concilier croissance, qualité industrielle et décarbonation ?
La croissance logistique ne doit pas créer davantage de kilomètres à vide. Elle doit d’abord améliorer le remplissage et la planification des véhicules.
La consolidation des expéditions offre une première réponse. Elle réduit le nombre de départs et simplifie la gestion des quais.
Un emballage mieux conçu constitue un second levier. Il protège les pièces tout en limitant le volume transporté et les consommables.
Le choix des tournées doit intégrer les contraintes de délai, de coût et d’émissions. Cette approche devient indispensable dans les appels d’offres industriels.
La transition du transport routier se joue aussi localement. Renault Trucks développe à Bourg-en-Bresse des véhicules électriques destinés notamment au transport de marchandises.
Toutefois, la décarbonation ne se réduit pas au renouvellement des véhicules. Elle commence par la fiabilité des données, l’organisation des flux et l’élimination des mouvements inutiles.
Business case : sécuriser le démarrage d’une plateforme industrielle avec un manager de transition
Pourquoi une ouverture de site appelle-t-elle un leadership temporaire ?
Le lancement d’un site de stockage concentre plusieurs transformations simultanées. Les équipes doivent démarrer, les méthodes doivent être stabilisées et les clients doivent être servis.
Le dirigeant ne peut pas absorber seul tous ces sujets. Les responsables historiques restent mobilisés par la production, la qualité et la relation commerciale.
Un manager de transition apporte alors une capacité d’exécution immédiate. Il intervient sans attendre un recrutement long ou une montée en compétence progressive.
Son rôle ne consiste pas à produire un diagnostic théorique. Il organise les flux, installe les rituels et rend les équipes autonomes.
Pour Cosea, le profil adapté serait un directeur logistique de transition. Il doit connaître les environnements industriels, le transport routier et les exigences de traçabilité.
Une expérience des pièces métalliques ou des filières réglementées renforcerait sa crédibilité. Elle faciliterait le dialogue avec les responsables qualité et les clients techniques.
Quelles actions un directeur logistique de transition mène-t-il en cent jours ?
La mission peut démarrer sous quelques jours, dès la validation des objectifs. Elle s’organise généralement autour d’un mandat de six à neuf mois.
Les trente premiers jours servent à sécuriser les fondamentaux. Le manager cartographie les flux, les responsabilités, les stocks et les risques de démarrage.
Il définit ensuite le schéma d’implantation, les règles de stockage et les standards de préparation. Il sélectionne également les indicateurs du tableau de bord.
Entre le deuxième et le troisième mois, il pilote les essais réels. Les premières réceptions, préparations et expéditions révèlent les écarts invisibles sur plan.
Il ajuste alors les emplacements, les horaires, les procédures et les interfaces transport. Il traite les irritants quotidiens sans perdre la vision économique.
Enfin, il installe une gouvernance durable. Le responsable interne reprend progressivement la main avec des processus documentés et des résultats mesurables.
- Dimensionner l’organisation entre réception, stockage, préparation et expédition.
- Mettre en place un inventaire initial fiable avant le basculement des flux.
- Formaliser les règles qualité pour les pièces sensibles et les produits non conformes.
- Négocier les standards de service avec les clients et les transporteurs.
- Définir un plan de transport conciliant délai, remplissage et coûts.
- Former les équipes aux procédures, aux outils et aux rituels de résolution.
- Préparer le transfert de compétences vers le management permanent.
Quels résultats mesurables peut viser cette mission ?
Le premier résultat attendu est la continuité de service dès l’ouverture. Aucun client ne doit subir la phase d’apprentissage de la nouvelle organisation.
Le deuxième résultat est la fiabilité du stock. Un inventaire fiable constitue la condition de toute promesse de livraison crédible.
Le troisième résultat porte sur la productivité. Les distances parcourues, les temps de recherche et les reprises doivent diminuer rapidement.
Dans une mission comparable, un objectif raisonnable consiste à atteindre 98 % de fiabilité de stock. Un taux de service supérieur à 95 % devient ensuite atteignable.
Le manager peut aussi réduire les expéditions urgentes en consolidant les départs. Cette baisse améliore la marge et réduit l’empreinte des flux.
Ces cibles doivent néanmoins être validées après l’audit initial. Elles dépendent des volumes, de la variété des pièces et des engagements clients existants.
La valeur du management de transition réside dans cette combinaison. Il sécurise l’urgence, construit le système et transmet une organisation pérenne.
Les décisions à prendre pour transformer l’investissement en avantage durable
Faut-il recruter immédiatement un directeur logistique permanent ?
Pas nécessairement. Le besoin immédiat concerne d’abord le lancement, la structuration et la preuve du modèle économique.
Un manager de transition peut occuper la fonction rapidement. Il permet de recruter ensuite un responsable permanent sur un périmètre clarifié.
Cette séquence réduit le risque d’un recrutement précipité. Elle donne aussi au futur titulaire des méthodes déjà stabilisées.
Comment éviter que le stockage ne devienne un centre de coûts ?
Chaque prestation doit être définie, mesurée et, si nécessaire, facturée. Le stockage gratuit masque souvent une destruction de valeur.
Il faut suivre les durées d’immobilisation, les manutentions et les expéditions urgentes. Ces données permettent de distinguer le service rentable de la contrainte subie.
Un pilotage mensuel par client rend les arbitrages rapides. Il protège la marge tout en préservant la qualité relationnelle.
Quel signal cette opération envoie-t-elle au marché régional ?
Cosea affirme son ambition de devenir un partenaire industriel plus intégré. L’entreprise ne livre plus seulement une pièce traitée.
Elle cherche à maîtriser une partie décisive de son parcours jusqu’au client. Dans un bassin industriel concurrentiel, cette capacité devient un facteur de différenciation.
Pour les acteurs du transport et de la logistique, le message est clair. La performance future reposera sur l’intégration des métiers, la proximité et l’excellence d’exécution.