
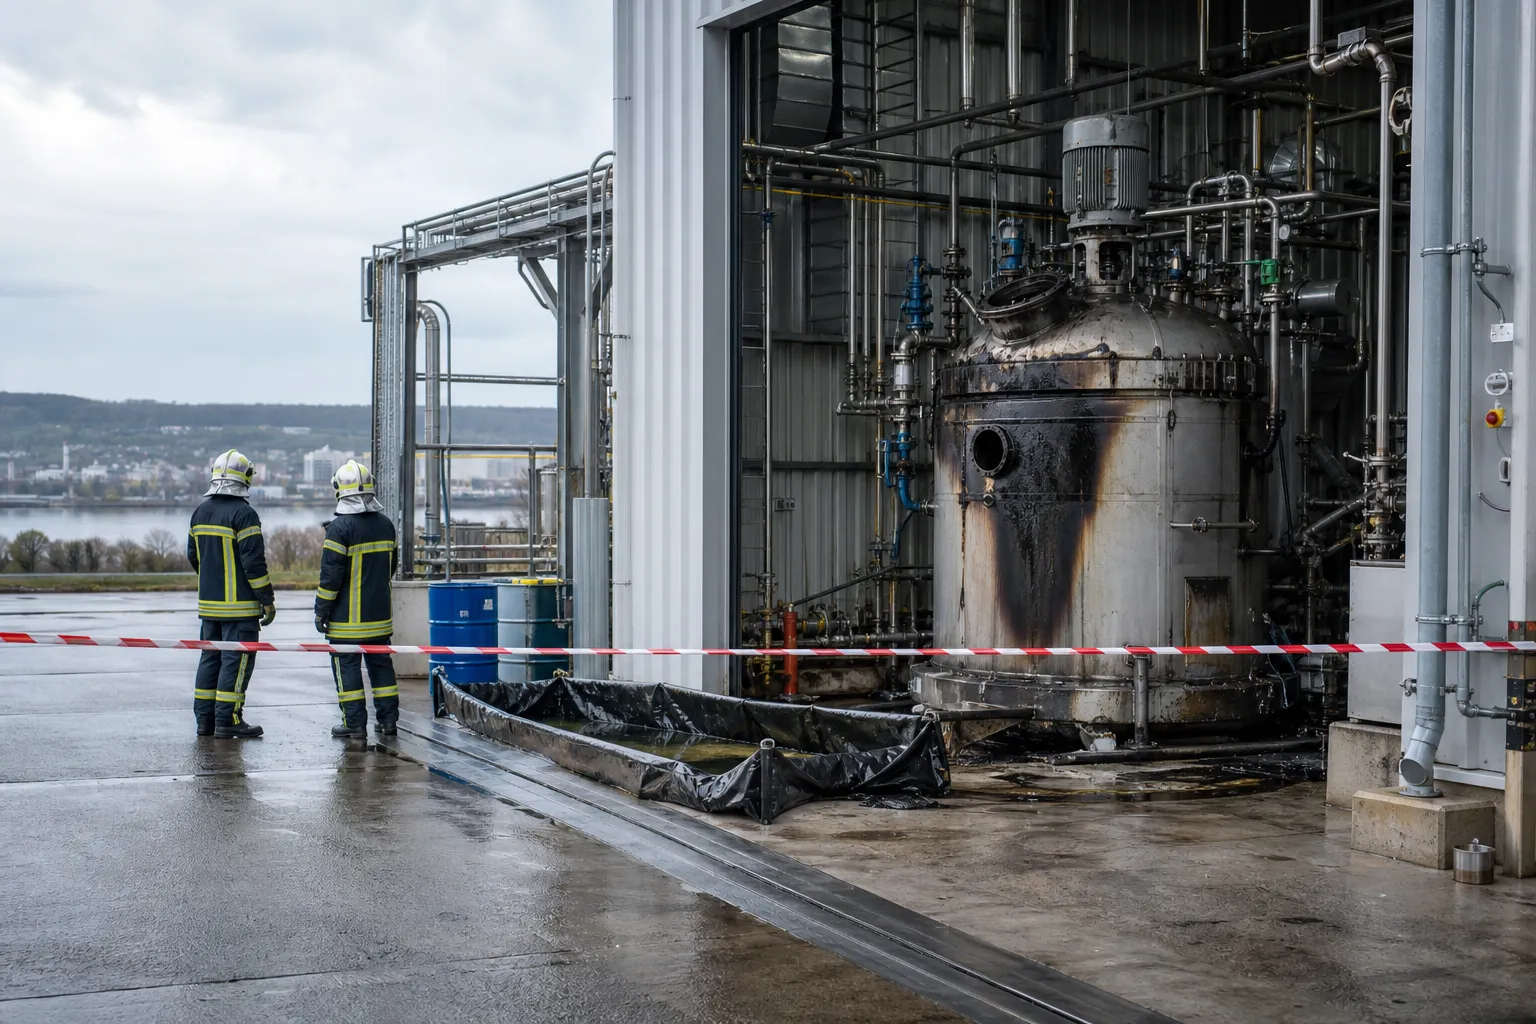
Le 21 septembre 2026, une explosion a touché un atelier de Pharmasynthèse à Saint-Pierre-lès-Elbeuf. Un salarié a été grièvement brûlé et hospitalisé. L’événement s’est produit sur un site Seveso seuil bas. Il fabrique des ingrédients destinés aux secteurs pharmaceutique et cosmétique.
Les secours ont maîtrisé la situation sans confinement des riverains. Aucune émanation toxique extérieure n’a été signalée dans les premières communications. Toutefois, l’accident ne peut pas être réduit à son impact externe. Il interroge directement la maîtrise quotidienne des procédés, des équipements et des gestes opératoires.
Le parquet de Rouen a ouvert une enquête pour blessures involontaires. La police, l’inspection du travail, un expert judiciaire et la DREAL sont mobilisés. Les causes précises restent donc à établir. Pour un directeur industriel, cette prudence factuelle est essentielle. Elle n’empêche pas d’engager immédiatement les mesures de protection et de continuité nécessaires.
Un accident révélateur pour l’industrie de procédés normande
Que sait-on réellement de l’événement de Saint-Pierre-lès-Elbeuf ?
L’explosion est survenue dans l’après-midi, au sein d’un atelier de manipulation. Selon les informations rapportées par l’AFP, un feu aurait provoqué l’éclatement d’un contenant. Un salarié aurait alors été aspergé de solvant en flammes. Ces éléments devront être confirmés par les investigations en cours.
Le site a été évacué et les secours ont contenu l’incendie. Les informations disponibles font état d’une victime grave, sans autre salarié blessé. Les effectifs publiés varient entre une trentaine et quarante personnes. Cette divergence rappelle l’importance d’une information de crise immédiatement fiable et centralisée.
La situation est restée circonscrite à l’établissement. Le plan communal de sauvegarde n’a pas été activé. Cette absence d’effet externe est un élément positif. Elle ne réduit cependant ni la gravité humaine ni les conséquences industrielles potentielles.
Un accident interne peut provoquer un arrêt d’atelier durable. Il peut aussi fragiliser la confiance des équipes, des clients et des autorités. Dans la chimie fine, chaque jour d’indisponibilité affecte les campagnes, les validations, les stocks et les engagements contractuels.
Pourquoi un incident interne devient-il un enjeu de direction industrielle ?
Un directeur industriel doit gérer trois temporalités simultanées. La première est humaine et immédiate. Il faut protéger les personnes, assister les équipes et préserver les preuves. La deuxième est réglementaire. Elle concerne les autorités, les inspecteurs, l’enquête et les exigences de remise en service.
La troisième temporalité est économique. Elle porte sur la continuité des flux, la qualité, les clients et les fournisseurs. Une réaction émotionnelle ou uniquement technique ne suffit pas. Il faut une gouvernance de crise complète, rapide et documentée.
Après un événement de ce type, le redémarrage ne peut jamais être traité comme une simple remise sous tension. Il suppose une démonstration de sécurité. Cette démonstration doit intégrer les équipements, les matières, les procédures et les compétences disponibles.
Les installations concernées par des solvants inflammables exigent une discipline particulière. Cette discipline couvre notamment le confinement, les sources d’inflammation, les transferts, les mises à la terre et la ventilation. Elle couvre aussi les dérogations temporaires, souvent sous-estimées pendant les arrêts.
Quels enseignements régionaux renforcent l’urgence d’agir ?
La Normandie concentre des activités de chimie, de raffinage, de pharmacie, de logistique et de traitement des déchets. Ces activités soutiennent l’emploi et les exportations régionales. Elles exposent aussi les exploitants à des exigences élevées de prévention et de transparence.
Sept ans après l’incendie de Lubrizol et Normandie Logistique, la vigilance institutionnelle reste intense. La DREAL Normandie a réalisé 1 411 inspections d’installations classées en 2025. Parmi elles, 714 ont concerné la Seine-Maritime.
La même année, 178 arrêtés préfectoraux de mise en demeure ont été pris en Normandie. La Seine-Maritime en comptait 73. Ces données ne caractérisent pas une entreprise précise. Elles illustrent néanmoins le niveau d’attention porté aux organisations de prévention.
Les inspections récentes ont relevé plusieurs fragilités récurrentes. Elles concernent les contrôles incomplets, les fréquences non respectées et l’analyse insuffisante des résultats. Elles concernent également l’absence de traçabilité des actions correctives.
La DREAL souligne aussi des défaillances possibles des mesures de maîtrise des risques. Ces mesures comprennent la détection, la transmission de l’alerte et l’action de protection. Leur présence documentaire ne garantit pas leur disponibilité opérationnelle.
Comment les exigences Seveso ont-elles évolué depuis Lubrizol ?
Le retour d’expérience de Lubrizol a renforcé les obligations de préparation. Les industriels doivent pouvoir communiquer rapidement l’inventaire des produits présents. Ils doivent également identifier les produits susceptibles d’être émis lors d’un incendie.
Les plans d’opération interne ont été renforcés pour les sites Seveso seuil bas. Leur fréquence d’exercice est désormais encadrée. Les exercices doivent tester les décisions, les moyens humains et les interfaces avec les secours.
La préparation environnementale est devenue un point déterminant. Chaque exploitant Seveso doit prévoir ses capacités de prélèvement et d’analyse. Cela suppose des moyens disponibles, des laboratoires identifiés et des délais d’intervention vérifiés.
Or, les résultats nationaux restent préoccupants. Selon la DREAL, moins de 20 % des établissements inspectés respectaient tous les points contrôlés. Seulement 26 % des plans d’opération interne et de défense incendie étaient pleinement conformes sur les premiers prélèvements.
Enfin, une action régionale spécifique sur le risque ATEX se poursuit en 2026. Elle cible les atmosphères explosives et les installations électriques. Pour les sites manipulant des solvants, ce contrôle doit devenir un levier de progrès industriel.
De la gestion de crise à la reconstruction de la maîtrise opérationnelle
Quelles décisions doivent être prises dans les 72 premières heures ?
La première décision consiste à sanctuariser la zone. Les équipements concernés ne doivent pas être déplacés sans validation des autorités compétentes. Les données de conduite, les enregistrements de maintenance et les procédures applicables doivent être sécurisés.
Ensuite, la direction doit mettre en place une cellule de crise courte. Elle rassemble la production, la maintenance, la qualité, la sécurité, les ressources humaines et la communication. Un responsable unique pilote les décisions et les messages.
La cellule établit une chronologie factuelle. Elle distingue les faits établis, les hypothèses et les informations à vérifier. Cette séparation évite les interprétations hâtives. Elle protège aussi l’entreprise lors des échanges avec les enquêteurs.
- Geler les modifications techniques et organisationnelles non indispensables.
- Vérifier la sécurité des ateliers voisins et des utilités partagées.
- Recenser les lots, commandes et matières impactés par l’arrêt.
- Informer les clients sensibles selon une information validée et proportionnée.
- Préserver la disponibilité des équipes clés, sans les surexposer émotionnellement.
- Planifier un point quotidien avec les autorités et les représentants du personnel.
La cartographie publique de la Métropole Rouen Normandie rappelle le rôle des inspections et des plans d’intervention. Le directeur industriel doit anticiper ces échanges. Il ne doit jamais les découvrir pendant la crise.
Comment organiser un redémarrage réellement sécurisé ?
Le redémarrage doit être traité comme un projet industriel autonome. Il exige un responsable, un calendrier, des critères de décision et des preuves de clôture. Le retour à la production intervient seulement après validation formelle des barrières critiques.
L’analyse doit couvrir les causes techniques, humaines, organisationnelles et managériales. Se limiter à l’erreur d’un opérateur serait insuffisant. Il faut examiner les consignes, les charges de travail, la supervision, les alarmes et les conditions de maintenance.
La méthode doit également interroger les changements récents. Une modification de recette, de fournisseur, d’outillage ou d’organisation peut modifier le niveau de risque. Les dérogations temporaires méritent une attention particulière. Elles créent souvent des écarts entre le procédé prévu et le procédé réellement exploité.
| Étape | Décision industrielle attendue | Preuve attendue |
|---|---|---|
| Sécurisation | Isoler les installations et stabiliser les utilités. | Compte rendu de mise en sécurité et relevés terrain. |
| Investigation | Identifier les défaillances immédiates et latentes. | Arbre des causes validé et plan d’actions hiérarchisé. |
| Remédiation | Traiter les barrières critiques avant toute reprise. | Essais, contrôles, fiches de modifications et formations. |
| Redémarrage | Autoriser chaque étape selon des critères explicites. | Revue de sécurité préalable au démarrage signée. |
| Stabilisation | Suivre les écarts et consolider les pratiques. | Indicateurs quotidiens puis audit de retour d’expérience. |
La transparence facilite cette reconstruction. Les rapports d’inspection des installations classées sont publiés sur Géorisques. Une direction préparée doit pouvoir démontrer la cohérence de ses décisions, bien avant toute inspection.
Business case : le management de transition comme force de stabilisation
Pourquoi mobiliser un manager de transition après un accident de procédé ?
Après un accident grave, la direction industrielle doit rester présente sur le terrain. Pourtant, elle doit aussi gérer les autorités, les clients, les assureurs et le groupe. Cette multiplication des fronts crée un risque de dispersion. Le management de transition apporte alors une capacité de commandement dédiée.
Le manager de transition ne remplace pas l’expertise judiciaire ou réglementaire. Il transforme les constats disponibles en plan industriel exécutable. Il coordonne les équipes internes, les prestataires et les fonctions support. Surtout, il maintient le rythme lorsque la pression opérationnelle augmente.
Dans ce contexte, le profil pertinent est un directeur de site ou directeur industriel expérimenté. Il doit connaître la chimie de procédés, les environnements Seveso et les redémarrages complexes. Une compétence en maintenance, HSE ou ingénierie des procédés complète souvent sa mission.
Quelle mission concrète peut être déployée en Normandie ?
Un manager de transition peut être mobilisé sous quelques jours, selon la nature du besoin. Sa première mission consiste à sécuriser la gouvernance de crise. Il met en place un tableau de bord unique, des rituels courts et une matrice claire des responsabilités.
Il réalise ensuite un diagnostic express des barrières critiques. Cette revue couvre les équipements, les procédures, les habilitations, les sous-traitants et les stocks. Elle identifie les conditions impératives de redémarrage. Elle sépare également les actions urgentes des investissements structurels.
Dans une mission plausible, un atelier de synthèse est arrêté après un incident de solvants. Le manager de transition prend la direction opérationnelle du programme de reprise. Il coordonne les experts, arbitre les priorités et organise la production de substitution lorsque celle-ci est possible.
Son mandat peut viser des résultats mesurables. Il peut exiger 100 % de vérification des barrières critiques avant redémarrage. Il peut sécuriser 100 % des formations ciblées et des procédures modifiées. Il peut aussi réduire chaque semaine le nombre d’actions critiques ouvertes.
- Jours 1 à 5 : sécurisation, diagnostic, gouvernance et communication de crise.
- Semaines 2 à 4 : analyse des écarts, plan de remédiation et continuité clients.
- Semaines 5 à 8 : essais, revues de sécurité et redémarrage séquencé.
- Semaines 9 à 12 : stabilisation, audit interne et transfert aux équipes pérennes.
Cette approche protège simultanément les personnes et l’actif industriel. Elle évite le faux dilemme entre sécurité et performance. Une reprise mal préparée détruit davantage de valeur qu’un arrêt maîtrisé. À l’inverse, une reprise disciplinée restaure la confiance et la capacité de livrer.
Comment mesurer l’impact d’une mission de transition ?
L’impact ne se limite pas à la date de redémarrage. Il doit s’apprécier selon des indicateurs de sécurité, de qualité, de production et de gouvernance. Les résultats doivent être suivis chaque semaine par la direction.
- Taux de clôture des actions critiques dans les délais définis.
- Taux de tests fonctionnels réussis sur les barrières de sécurité.
- Taux de personnel formé avant redémarrage des opérations sensibles.
- Nombre d’écarts détectés durant les revues de préparation au démarrage.
- Taux de service client maintenu pendant l’arrêt ou la montée en cadence.
- Nombre d’événements précurseurs signalés et traités après la reprise.
Le véritable succès repose sur la transmission. Le manager de transition doit laisser une organisation plus robuste. Cela implique des standards simplifiés, des routines de terrain et des responsables formés. La sécurité des procédés devient alors un avantage de compétitivité durable.
Questions de directeurs industriels face au risque de procédé
Faut-il attendre les conclusions de l’enquête avant de lancer les actions correctives ?
Non. Les actions de sécurisation immédiate doivent démarrer sans délai. En revanche, les causes définitives ne doivent pas être affirmées prématurément. Il faut distinguer les mesures conservatoires des corrections structurelles.
Qui doit décider de la reprise d’un atelier après un accident ?
La décision appartient à la direction de l’exploitant, dans le respect des exigences administratives. Elle doit reposer sur une revue formelle de sécurité. Production, maintenance, HSE, qualité et direction doivent y contribuer.
Quand le management de transition devient-il nécessaire ?
Il devient nécessaire lorsque la crise dépasse les capacités disponibles de l’encadrement. C’est fréquent lors d’un arrêt long, d’une enquête complexe ou d’une reprise sous forte pression client. Son rôle est d’accélérer l’exécution sans banaliser le risque.