
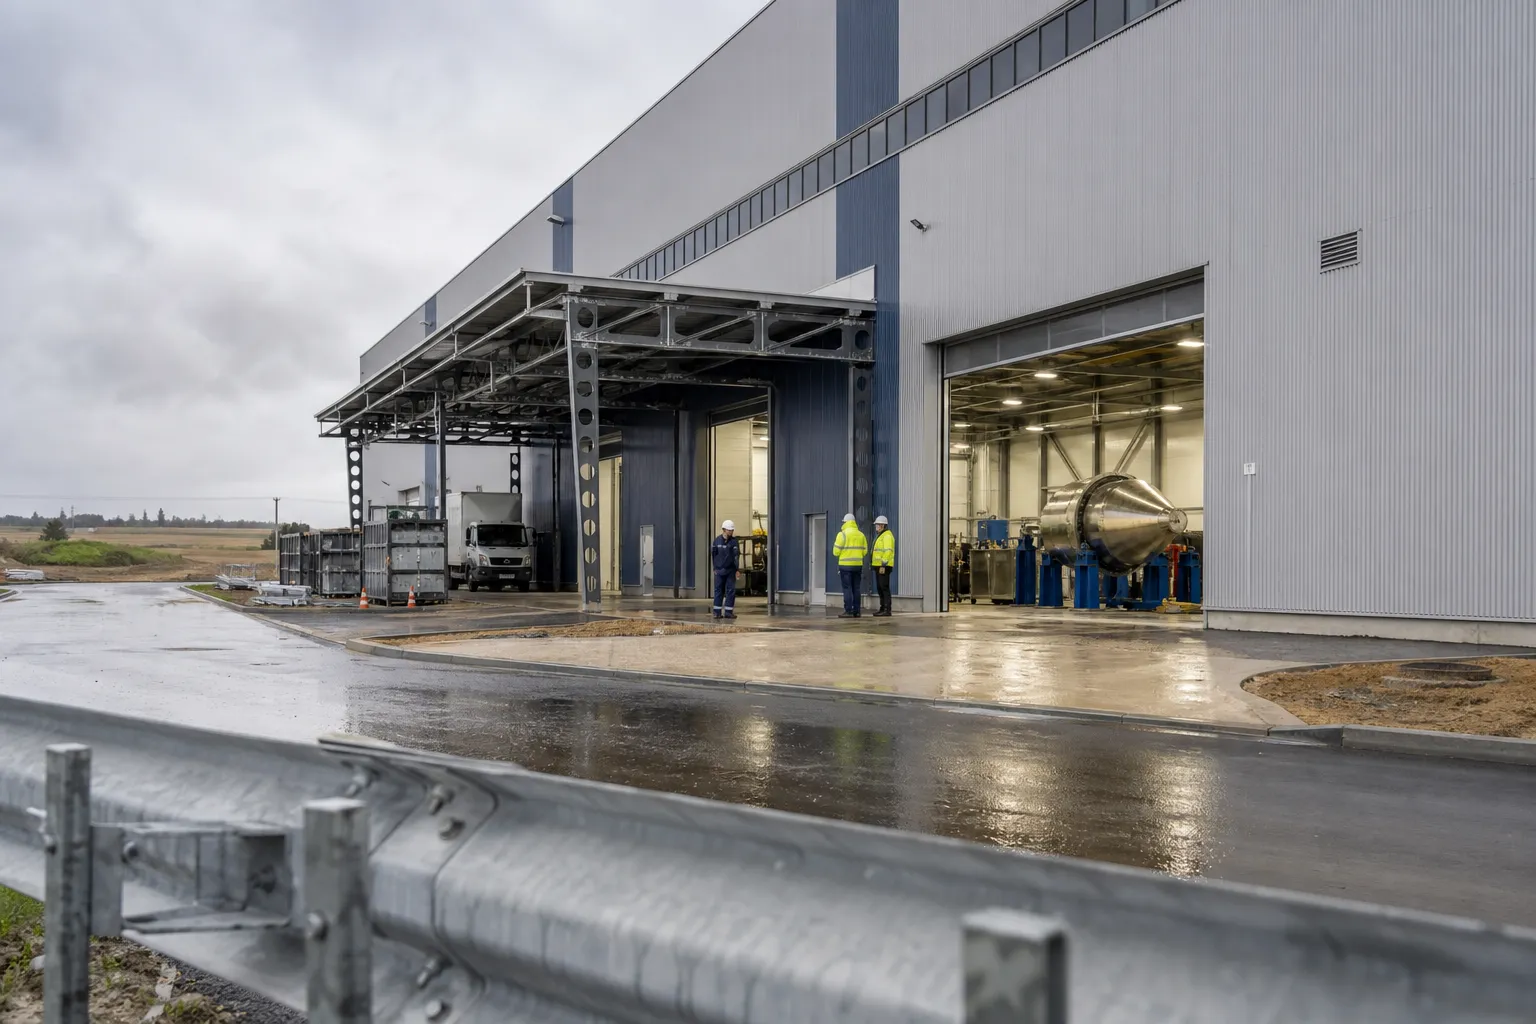
Artenay, un nouveau centre de gravité industriel pour la défense
La confirmation du projet MBDA à Artenay-Poupry change l’équation industrielle du Centre-Val de Loire.
Le missilier prévoit les premières activités dès 2027. L’effectif pourrait atteindre 400 salariés entre 2029 et 2030.
Cette implantation répond à une exigence nationale de souveraineté, mais aussi à une contrainte industrielle immédiate.
MBDA doit augmenter fortement ses volumes. Le groupe ambitionne de multiplier par six sa production française de missiles entre 2023 et 2030.
Le projet ne se résume donc pas à une nouvelle usine. Il engage une transformation profonde des capacités, des métiers et des méthodes.
Pour un directeur industriel, le sujet central est clair. Il faut construire un système de production robuste avant que la demande n’atteigne son pic.
Le choix d’Artenay rapproche MBDA des grands corridors logistiques du nord d’Orléans. L’axe A10, la proximité francilienne et les plateformes de Poupry renforcent l’intérêt du site.
Cette localisation offre des avantages logistiques. Elle expose aussi l’entreprise à une concurrence forte pour les compétences industrielles.
Les informations publiées évoquent une emprise foncière d’environ 40 hectares. Cette surface représenterait près du double du site de Bourges-Aéroport.
Le montant spécifique de l’investissement à Artenay n’a pas été officiellement détaillé. Il convient donc de distinguer cette donnée des investissements globaux du groupe.
MBDA annonce toutefois 2 milliards d’euros d’investissements en France entre 2026 et 2030. Une part majeure concerne le Centre-Val de Loire.
Le plan de développement de Selles-Saint-Denis confirme cette concentration régionale des moyens industriels.
Pourquoi Artenay devient-il un maillon critique de la capacité française ?
Le nouveau site doit produire des pièces mécaniques de missiles pour des programmes à forte demande.
Il doit ainsi soulager Bourges, aujourd’hui au cœur de la production mécanique de MBDA France.
La direction de MBDA estime devoir quasiment doubler les capacités liées au site de Bourges. Artenay constitue donc une extension stratégique, et non une implantation isolée.
Cette logique transforme l’organisation industrielle régionale. Bourges, Selles-Saint-Denis, Romorantin-Lanthenay et Artenay devront fonctionner comme un réseau intégré.
La performance dépendra alors des interfaces. Elle dépendra des flux physiques, des données industrielles, des standards qualité et des délais de qualification.
Dans la défense, un retard local peut produire une rupture sur tout un programme. Le niveau d’exigence dépasse donc celui d’une simple extension d’atelier.
Les produits concernés imposent une traçabilité complète. Chaque opération, chaque composant et chaque contrôle doivent rester documentés et opposables.
Le site devra également concilier confidentialité, protection des données et exigences de sécurité physique. Ces contraintes doivent être intégrées dès la conception des flux.
Comment passer d’une usine neuve à une production répétable ?
MBDA annonce des procédés inspirés de l’industrie automobile. Cette référence mérite une lecture précise.
Elle ne signifie pas une banalisation des productions de défense. Elle traduit une recherche de répétabilité, de standardisation et de maîtrise des cadences.
La production de pièces mécaniques doit gagner en stabilité. Les temps de cycle, les changements de séries et les rebuts doivent être pilotés quotidiennement.
La montée en cadence doit respecter quatre conditions simultanées. Les moyens doivent être disponibles, les équipes formées, les fournisseurs fiables et la qualité maîtrisée.
- Industrialisation : valider les gammes, les outillages, les programmes machines et les instructions de travail.
- Qualité : sécuriser les premiers articles, les plans de surveillance et les traitements des non-conformités.
- Maintenance : fiabiliser les équipements critiques avant que les volumes ne rendent toute indisponibilité coûteuse.
- Supply chain : qualifier les fournisseurs, dimensionner les stocks et définir les règles d’alerte.
- Ressources humaines : former les opérateurs avant les pics de charge, et non pendant ceux-ci.
Le piège classique consiste à mesurer seulement le nombre de machines installées. La capacité utile résulte pourtant du rendement global de l’ensemble du système.
Un équipement disponible sans opérateur habilité ne produit pas. Un composant livré sans dossier conforme ne sécurise pas la production.
Le directeur industriel doit donc construire une trajectoire de capacité hebdomadaire. Cette trajectoire doit intégrer les aléas, les qualifications et les temps d’apprentissage.
Quels goulets d’étranglement doivent être anticipés avant 2027 ?
Le premier risque concerne la qualification des procédés spéciaux. Soudage, traitements, contrôles non destructifs et métrologie exigent des compétences rares.
Le second risque concerne les équipements. Les délais de livraison, d’installation et de réception peuvent dériver rapidement.
Le troisième risque concerne la chaîne fournisseurs. Une hausse des volumes peut révéler des fragilités invisibles à faible cadence.
Le quatrième risque concerne les interfaces entre sites. Les transferts de production imposent une gouvernance forte et des données parfaitement cohérentes.
Enfin, les exigences de sûreté peuvent ralentir les démarrages. Elles doivent être traduites dans un plan industriel réaliste dès l’origine.
La notification du programme THUNDART à MBDA et Safran confirme cette pression industrielle. Ce programme de frappe longue portée doit renforcer l’autonomie française à l’horizon 2030.
La notification du programme THUNDART illustre l’accélération des besoins capacitaires dans la défense.
Pourquoi les ressources humaines détermineront-elles la cadence réelle ?
MBDA a déjà engagé les recrutements pour les métiers de production autour d’Orléans. Les besoins couvrent l’usinage, le soudage, le contrôle, la qualité et la maintenance.
Les fonctions méthodes, logistiques et d’encadrement sont tout aussi décisives. Une usine nouvelle nécessite une équipe complète, pas uniquement des opérateurs.
Le bassin d’Artenay-Poupry accueille déjà des activités logistiques importantes. Les entreprises se disputent donc les profils opérationnels, mobiles et disponibles.
Cette concurrence oblige à revoir les pratiques de recrutement. La vitesse de sélection, la qualité de l’accueil et la formation initiale deviennent des variables industrielles.
MBDA s’appuie sur une école interne et sur des coopérations avec France Travail. Cette approche répond à la rareté des profils directement opérationnels.
Les recrutements de production annoncés par MBDA montrent l’étendue des métiers mobilisés.
Pour le directeur industriel, l’enjeu est d’organiser une véritable académie de montée en compétence. Elle doit associer formation technique, culture qualité et règles de sécurité.
Le tutorat doit être dimensionné comme une capacité productive. Sans accompagnement, les nouveaux entrants ralentissent les experts et fragilisent les standards.
La montée en cadence exige un pilotage industriel de combat
Quel modèle de gouvernance faut-il installer dès le démarrage ?
Le projet doit fonctionner avec une gouvernance resserrée. Elle doit réunir production, méthodes, qualité, maintenance, achats, ressources humaines et sécurité.
Un comité mensuel ne suffit pas pendant une phase de démarrage. Un rituel hebdomadaire doit traiter les écarts de capacité et les décisions bloquantes.
Chaque lot industriel doit disposer d’un propriétaire clairement identifié. Cette responsabilité couvre le délai, la qualité, le coût et le niveau de risque.
La direction doit piloter des indicateurs simples. Leur fréquence et leur fiabilité comptent davantage que leur sophistication.
| Indicateur | Question de direction industrielle | Réaction attendue |
|---|---|---|
| Capacité hebdomadaire | La production réelle suit-elle la trajectoire prévue ? | Arbitrer immédiatement les moyens et les priorités. |
| Rendement global des équipements | Les machines critiques tiennent-elles leur promesse ? | Déployer maintenance préventive et résolution structurée. |
| Taux de conformité au premier passage | Les gammes sont-elles maîtrisées ? | Corriger les standards et sécuriser les habilitations. |
| Couverture fournisseurs | Les composants critiques sont-ils garantis ? | Qualifier des sources alternatives et ajuster les stocks. |
| Autonomie des nouveaux entrants | La formation produit-elle réellement de la capacité ? | Renforcer tutorat, parcours et validation des compétences. |
Cette discipline permet de détecter les dérives avant qu’elles deviennent des retards clients. Elle protège aussi les équipes contre une logique permanente d’urgence.
Comment intégrer Artenay au réseau industriel régional ?
Le futur site ne doit pas devenir une unité autonome trop tôt. Il doit bénéficier des savoir-faire accumulés à Bourges et Selles-Saint-Denis.
Les transferts de processus doivent être documentés avec précision. Les équipes doivent partager les mêmes référentiels techniques et les mêmes critères d’acceptation.
Une cellule commune de transfert industriel peut accélérer cette convergence. Elle réunit temporairement les meilleurs spécialistes des sites historiques et des nouvelles équipes.
Cette cellule traite les écarts en temps réel. Elle évite que les problèmes de démarrage se transforment en habitudes locales.
La proximité d’Orléans facilite aussi les relations avec les partenaires territoriaux. Formation, mobilité, logement et transports doivent être traités comme un même sujet d’attractivité.
Artenay ne compte qu’environ 1 890 habitants. L’arrivée progressive de 400 salariés aura donc des effets concrets sur le territoire.
Les données territoriales du Loiret rappellent l’importance d’une coordination avec les acteurs locaux.
Business case : sécuriser l’ouverture d’un site industriel sous forte contrainte
Quand un manager de transition devient-il indispensable ?
Un manager de transition devient pertinent lorsque le projet dépasse la capacité habituelle des équipes internes.
Cette situation apparaît souvent entre la décision d’implantation et les premiers volumes série. Les équipes doivent alors concevoir, recruter, qualifier et produire simultanément.
Le risque n’est pas le manque de bonne volonté. Le risque est la dispersion des priorités et l’absence de pilotage transversal.
Un directeur industriel de transition peut intervenir en quelques jours. Sa mission consiste à installer une trajectoire de démarrage crédible et pilotable.
Il ne remplace pas les experts internes. Il aligne leurs décisions, arbitre les priorités et accélère la résolution des blocages.
Quel profil de manager de transition faut-il mobiliser ?
Le profil adapté est un directeur de site ou directeur industriel expérimenté. Il doit avoir conduit des lancements d’usines, des transferts et des montées en cadence.
Une expérience dans les secteurs aéronautique, défense, automobile ou ferroviaire est particulièrement pertinente. Elle garantit une pratique des environnements exigeants et fortement réglementés.
Il doit maîtriser la qualité industrielle, la planification, les investissements et les relations fournisseurs. Il doit également posséder une forte autorité de terrain.
| Phase | Rôle du manager de transition | Livrable attendu |
|---|---|---|
| Jours 1 à 30 | Diagnostiquer les risques et clarifier les décisions critiques. | Feuille de route, cartographie des risques et gouvernance. |
| Jours 31 à 90 | Structurer les flux, les équipes et les routines opérationnelles. | Plan de capacité consolidé et tableau de bord quotidien. |
| Mois 4 à 9 | Fiabiliser les processus et installer les standards de production. | Réduction des écarts, qualification des moyens et autonomie accrue. |
| Relais final | Transférer le pilotage à la direction pérenne. | Organisation stabilisée et plan de progrès documenté. |
Quels résultats mesurables peut viser une mission de transition ?
Le cas suivant est illustratif. Il représente une mission plausible pour un site industriel de défense en phase de lancement.
Le manager de transition prend la direction du démarrage pendant neuf mois. Il travaille avec le futur directeur de site et les équipes centrales.
- Réduire de 30 % le délai de traitement des décisions bloquantes.
- Installer un plan de capacité hebdomadaire partagé par tous les métiers.
- Atteindre 90 % de couverture sur les compétences critiques avant la première cadence série.
- Sécuriser 95 % des références critiques par un plan fournisseur formalisé.
- Ramener le taux de conformité au premier passage vers l’objectif défini par le programme.
- Formaliser un dispositif d’escalade en moins de vingt-quatre heures pour les risques majeurs.
Le bénéfice ne réside pas seulement dans les indicateurs. Il réside dans la capacité retrouvée à décider vite, sans dégrader la qualité.
Dans un contexte de souveraineté industrielle, chaque semaine gagnée compte. Cependant, aucune accélération ne justifie une fragilisation de la conformité ou de la sécurité.
FAQ : décider vite sans fragiliser la future usine
Le projet d’Artenay doit-il être piloté comme une construction ou comme une transformation industrielle ?
Il doit être piloté comme les deux. Le bâtiment est une condition nécessaire, mais la capacité productive dépend surtout des processus, des compétences et des flux.
Quel est le premier risque pour un directeur industriel ?
Le premier risque est de sous-estimer le temps de qualification. Les équipements et les recrutements doivent être prêts avant le démarrage des volumes série.
Comment le management de transition peut-il accélérer la montée en cadence ?
Il apporte immédiatement un dirigeant expérimenté, neutre et opérationnel. Celui-ci structure les priorités, traite les blocages et transmet une organisation durable aux équipes internes.