
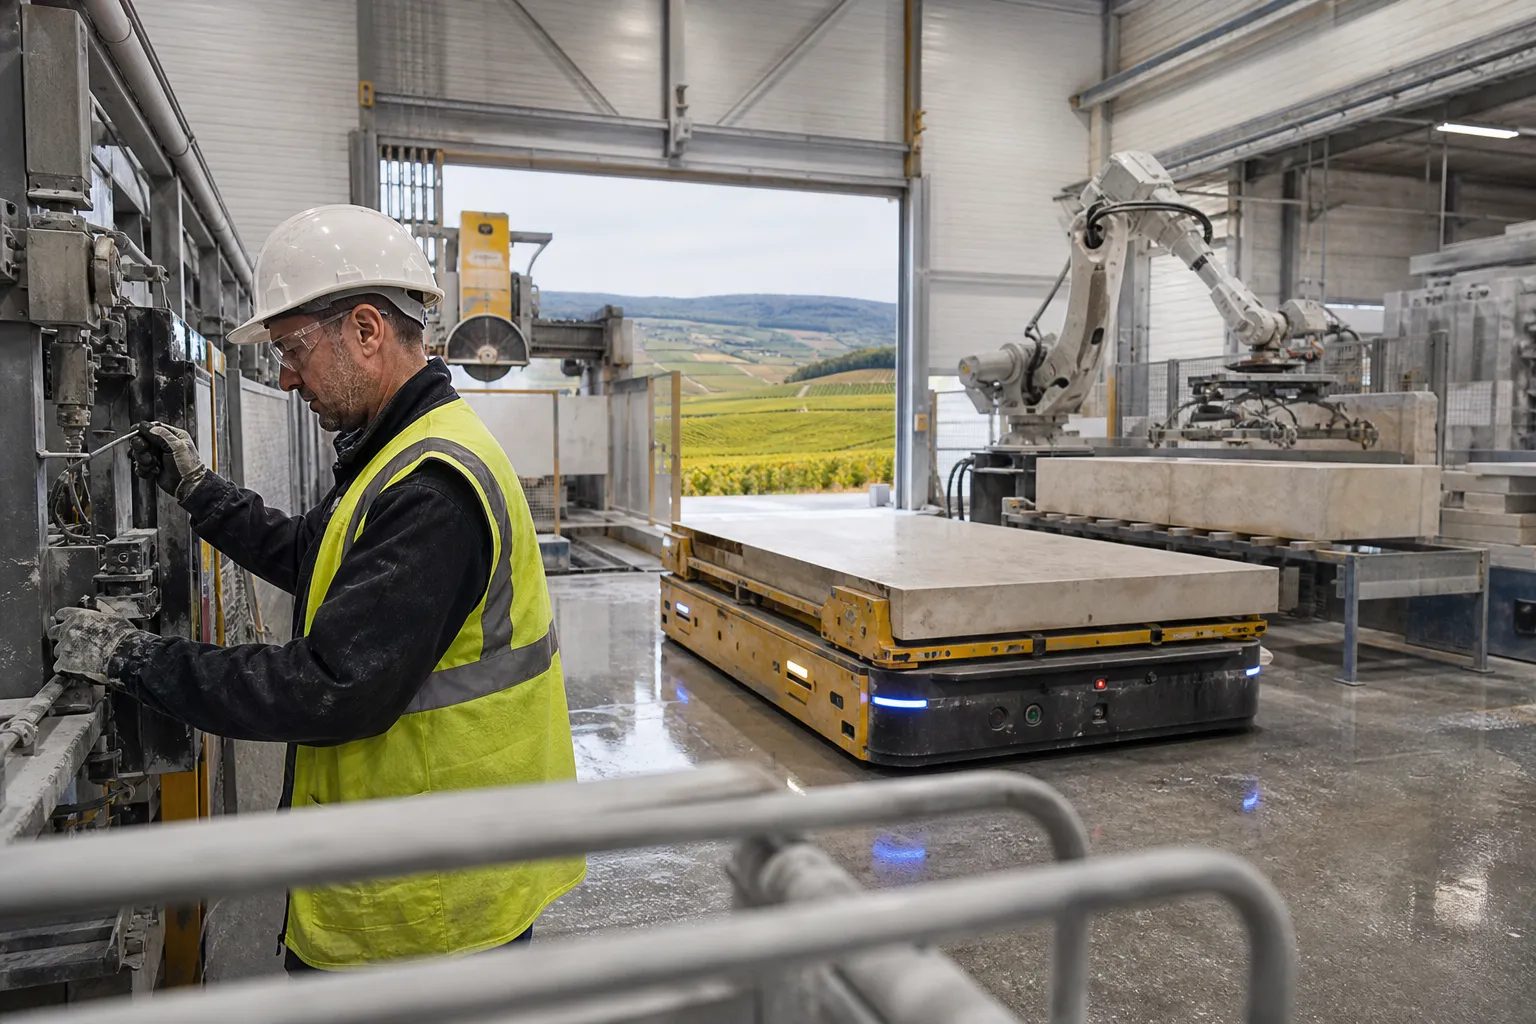
À Comblanchien, SETP vient de franchir un cap industriel majeur. L’entreprise a inauguré une nouvelle usine de 6 000 m². L’investissement atteint 12 millions d’euros. Il crée 20 emplois directs en Côte-d’Or.
Ce projet dépasse largement une extension immobilière. Il transforme la capacité productive, les flux internes et le modèle de manutention. Il donne aussi une réponse concrète à des commandes autrefois refusées.
Pour un directeur industriel, le signal est net. La compétitivité d’un site ne dépend plus seulement de son gisement. Elle dépend de sa capacité à transformer vite, juste et sans rupture.
SETP associe un matériau patrimonial à des équipements automatisés. Cette combinaison illustre une réindustrialisation ancrée dans les ressources régionales. Elle pose également des exigences élevées de pilotage opérationnel.
Un investissement industriel qui répond à une contrainte de capacité
Pourquoi SETP a-t-elle accéléré son investissement à Comblanchien ?
SETP exploite un site de carrière d’environ 80 hectares à Comblanchien. Pourtant, la disponibilité de la ressource ne suffisait plus. L’entreprise recevait des commandes qu’elle ne pouvait pas accepter.
En 2024 et 2025, le frein principal était industriel. Les capacités de transformation limitaient les prises de commande. Le nouvel outil vise donc à convertir un potentiel géologique en chiffre d’affaires réalisable.
Cette situation est classique dans les industries de matériaux. L’amont peut disposer de matière, tandis que l’aval sature. Le goulet d’étranglement se situe alors au sciage, au débit, au surfaçage ou au conditionnement.
Le projet inaugure une logique de capacité intégrée. L’extraction, la préparation, la transformation et l’expédition doivent désormais fonctionner comme un système unique. C’est cette cohérence qui protège les marges.
Selon Info-Chalon, SETP vise une hausse de capacité de revêtements. Elle passerait d’environ 100 000 à 150 000 m² annuels. Cette progression de 50 % constitue un changement d’échelle opérationnel.
Le chiffre mérite une attention particulière pour toute direction industrielle. Une hausse de capacité n’apporte pas automatiquement une hausse de production vendue. Elle exige une synchronisation stricte des moyens, des équipes et des flux.
Que change l’automatisation dans une usine de pierre naturelle ?
La nouvelle unité produit des revêtements de sols et de façades. Elle comprend deux lignes automatisées de surfaçage et de débit. Elle intègre également des véhicules à guidage automatique capables de porter 25 tonnes.
Un robot anthropomorphique intervient pour la palettisation. Un robot mobile autonome complète le dispositif. L’objectif ne consiste pas à mécaniser un geste isolé. Il consiste à sécuriser toute la chaîne de valeur.
Dans la pierre naturelle, la manutention demeure un enjeu central. Les charges sont lourdes, les formats variables et les surfaces sensibles. Chaque transfert comporte un risque pour les personnes, le produit et le délai client.
L’automatisation réduit les manutentions répétitives. Elle améliore aussi la répétabilité des opérations. En revanche, elle crée de nouveaux enjeux de disponibilité machine, de paramétrage et de maintenance.
Le directeur industriel doit donc éviter une lecture simpliste. Un véhicule autonome ne résout pas seul les problèmes de flux. Il doit être alimenté par des données fiables, des emplacements identifiés et des règles de priorité claires.
Le système doit aussi absorber les aléas. Une tranche non conforme, une commande urgente ou un arrêt machine peuvent déséquilibrer la ligne. La performance repose alors sur la qualité des scénarios de reprise.
SETP s’inscrit dans cette évolution avec une technologie adaptée à son métier. Son site présente déjà une forte diversité d’équipements de transformation. L’entreprise détaille son parc industriel sur sa présentation des usines de Comblanchien.
Quels bénéfices industriels doivent être mesurés après la mise en service ?
Le premier indicateur concerne le taux de service client. Une capacité supplémentaire doit raccourcir les délais confirmés. Elle doit aussi limiter les arbitrages douloureux entre commandes concurrentes.
Le deuxième indicateur concerne le rendement matière. La pierre est une ressource noble et non homogène. Chaque découpe mal optimisée réduit la valeur récupérable du bloc extrait.
Le troisième indicateur concerne le taux de rendement synthétique. Il mesure la disponibilité, la performance et la qualité. Il devient essentiel lorsque plusieurs équipements automatisés dépendent les uns des autres.
Le quatrième indicateur concerne la sécurité. La diminution des manutentions manuelles doit réduire les expositions aux écrasements, aux efforts et aux circulations d’engins. Cette baisse doit être observée et documentée.
Enfin, le coût de transformation par mètre carré doit être suivi. L’automatisation augmente les charges fixes et les exigences de maintenance. Elle doit donc générer davantage de volume utile, de qualité et de productivité.
- Taux de service : part des commandes livrées complètes, conformes et à la date promise.
- Rendement matière : part de la matière extraite transformée en produits commercialisables.
- Taux de rendement synthétique : disponibilité réelle des lignes, cadence et qualité produite.
- Temps de traversée : durée entre l’affectation d’un ordre et la disponibilité du produit expédiable.
- Taux de rebut : pertes liées aux défauts, casses, erreurs de coupe ou non-conformités.
- Fréquence des incidents : événements sécurité, quasi-accidents et zones de coactivité sensibles.
Quels risques accompagnent une montée en capacité de 50 % ?
Le premier risque est commercial. Une usine sous-chargée dilue les coûts fixes au lieu de les absorber. La croissance des volumes doit donc être sécurisée par un portefeuille de commandes qualifié.
Le deuxième risque est humain. Vingt recrutements constituent une opportunité, mais aussi un défi d’intégration. Les nouveaux collaborateurs doivent maîtriser la sécurité, les standards et la logique des équipements automatisés.
Le troisième risque est logistique. Davantage de produits finis exigent davantage de zones tampon, de règles de stockage et de créneaux transport. Un gain de cadence peut disparaître dans une cour saturée.
Le quatrième risque est technique. Une ligne automatisée impose une maintenance préventive disciplinée. Elle nécessite aussi une gestion rigoureuse des pièces critiques et des compétences d’intervention.
Enfin, le site doit préserver son acceptabilité territoriale. La carrière s’inscrit dans un environnement viticole et patrimonial sensible. Les élus locaux rappellent la nécessité d’équilibrer développement économique et responsabilité environnementale.
SETP porte déjà une trajectoire de réduction de ses impacts. Son document extra-financier évoque l’électrification des chariots, l’isolation et la récupération de chaleur. Il décrit aussi les limites du photovoltaïque sur un site exposé aux poussières. Ces arbitrages sont détaillés dans la déclaration de performance extra-financière de SETP.
Le management de transition pour transformer un investissement en performance
Pourquoi cette nouvelle usine peut-elle justifier un manager de transition ?
La mise en service d’un nouvel outil concentre plusieurs transformations simultanées. Les processus changent, les équipes évoluent et les exigences commerciales augmentent. Cette phase ne tolère ni l’improvisation ni les angles morts.
Le directeur industriel doit conserver la production existante. Il doit aussi faire réussir la nouvelle unité. Or, ces deux priorités mobilisent des temporalités différentes et des compétences rarement disponibles en interne.
Un manager de transition intervient précisément dans cette zone critique. Il apporte une expérience directe des démarrages industriels, des automatismes et des plans de redressement. Il agit sans attendre un long cycle de recrutement.
Son rôle n’est pas de commenter le projet. Il prend la responsabilité du résultat opérationnel. Il structure les routines, arbitre les priorités et mobilise les équipes autour d’objectifs simples.
Dans le cas de SETP, la priorité serait d’industrialiser le démarrage. Il faudrait convertir la capacité théorique en capacité fiable. Il faudrait également préserver la sécurité et la qualité du matériau.
Quel profil de manager de transition faut-il mobiliser ?
Le profil adapté serait un directeur de site ou un directeur industriel de transition. Il maîtriserait les environnements de production à forte contrainte matière. Il aurait déjà conduit des démarrages de lignes automatisées.
Une expérience dans les matériaux de construction serait un atout important. Toutefois, elle ne constitue pas le seul critère. La capacité à gérer les flux lourds, les équipements automatisés et la maintenance reste déterminante.
Le manager doit aussi posséder une forte légitimité terrain. Il doit dialoguer avec les opérateurs, les automaticiens, les techniciens et les responsables logistiques. Il doit également porter une exigence claire auprès des fournisseurs.
Une intervention peut commencer sous quelques jours après validation du besoin. Le diagnostic initial dure généralement deux à trois semaines. Le pilotage intensif s’étend ensuite sur six à douze mois.
| Phase | Objectif opérationnel | Livrable attendu |
|---|---|---|
| Semaines 1 à 3 | Sécuriser le diagnostic du démarrage | Cartographie des flux, risques, compétences et priorités |
| Mois 1 à 3 | Stabiliser les lignes et les interfaces | Plan de montée en cadence et standards de fonctionnement |
| Mois 3 à 6 | Réduire les pertes et fiabiliser les délais | Tableau de bord quotidien et plan de progrès chiffré |
| Mois 6 à 12 | Transférer durablement le pilotage | Organisation cible, routines et relais managériaux formés |
Comment sécuriser les cent premiers jours de production ?
Les cent premiers jours doivent être organisés comme une mission de conquête. Chaque jour compte. Les dérives initiales deviennent rapidement des habitudes coûteuses.
Le manager de transition commence par définir un niveau de référence. Il mesure les arrêts, les causes de non-qualité et les temps de manutention. Il identifie les ruptures entre carrière, ateliers et expédition.
Ensuite, il met en place une cellule de démarrage quotidienne. Cette réunion courte associe production, maintenance, qualité, logistique et sécurité. Elle traite les écarts du jour précédent et décide les actions immédiates.
Il faut également formaliser les standards de conduite. Les équipes doivent savoir démarrer, arrêter, nettoyer, approvisionner et reprendre une ligne. Elles doivent aussi connaître les seuils d’alerte et les escalades.
La maintenance doit être intégrée dès le départ. Les pièces critiques doivent être identifiées. Les plans de préventif doivent être réalistes. Les fournisseurs d’équipements doivent respecter des engagements précis de réactivité.
Enfin, les données doivent servir l’action. Un tableau de bord trop complexe ralentit le terrain. Cinq à huit indicateurs, revus chaque jour, suffisent souvent à créer une discipline collective.
Quel impact mesurable une mission de transition peut-elle produire ?
Les résultats dépendent de la maturité initiale du site. Ils doivent donc être définis comme des objectifs de mission. Ils ne doivent jamais être présentés comme des promesses automatiques.
Dans un scénario plausible, le manager vise d’abord la stabilisation. Il peut réduire les arrêts non planifiés grâce à une priorisation des défaillances. Il peut aussi diminuer les attentes entre deux opérations.
Une mission réussie peut viser une amélioration de 10 à 20 % du taux de rendement synthétique. Elle peut aussi réduire de 15 à 30 % le temps de traversée. Ces cibles exigent un diagnostic préalable sérieux.
Elle peut également améliorer le taux de service client. Le levier principal reste la fiabilité des engagements. Une usine performante n’est pas seulement rapide. Elle est prévisible pour les équipes commerciales et les clients.
Le rapprochement avec Sogepierre renforce cet enjeu de coordination. SETP a acquis cette entreprise du Châtillonnais en février 2026. L’opération vise notamment à sécuriser les approvisionnements et à élargir l’offre bâtiment. Le communiqué de SETP précise les contours de cette stratégie sur sa reprise de Sogepierre.
Un manager de transition peut alors jouer un rôle de chef d’orchestre. Il aligne les capacités, les gammes, les stocks et les promesses clients. Il évite que la croissance externe ajoute de la complexité non maîtrisée.
Comment faire de l’automatisation un levier humain durable ?
L’automatisation change les gestes, mais elle change surtout les responsabilités. L’opérateur devient davantage pilote de flux et garant de la qualité. Le technicien devient davantage analyste de défaillances.
Cette évolution doit être accompagnée. Les recrutements ne doivent pas seulement combler un besoin d’effectif. Ils doivent soutenir la montée en compétence du site entier.
Le manager de transition construit des matrices de polyvalence. Il identifie les postes critiques et les dépendances individuelles. Il organise ensuite la formation autour de situations réelles de production.
La communication est également décisive. Les salariés doivent comprendre le sens de l’investissement. Ils doivent savoir que l’automatisation protège les opérations pénibles tout en renforçant les exigences professionnelles.
Cette approche évite une opposition stérile entre savoir-faire traditionnel et technologie. À Comblanchien, la performance future dépend précisément de leur association. La pierre reste singulière. Son traitement doit devenir industriellement maîtrisé.
Questions décisives pour un directeur industriel
Faut-il attendre les premiers incidents avant de mobiliser un manager de transition ?
Non. L’intervention est plus efficace avant que les retards ne s’installent. Un manager de transition peut préparer la montée en cadence dès la réception des équipements.
Quel est le premier indicateur à suivre dans une nouvelle usine automatisée ?
Le taux de rendement synthétique constitue un excellent point de départ. Toutefois, il doit être analysé avec le taux de service client et le rendement matière.
Comment éviter que les 20 recrutements ne fragilisent la production existante ?
Il faut planifier l’intégration par vagues et organiser le tutorat. Une matrice de compétences permet de protéger les postes critiques et d’accélérer la polyvalence.